


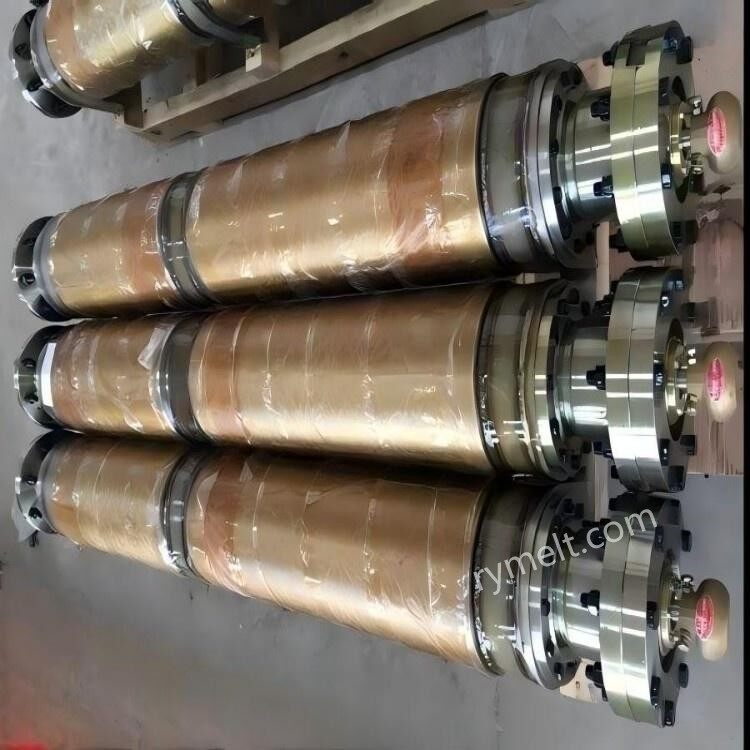
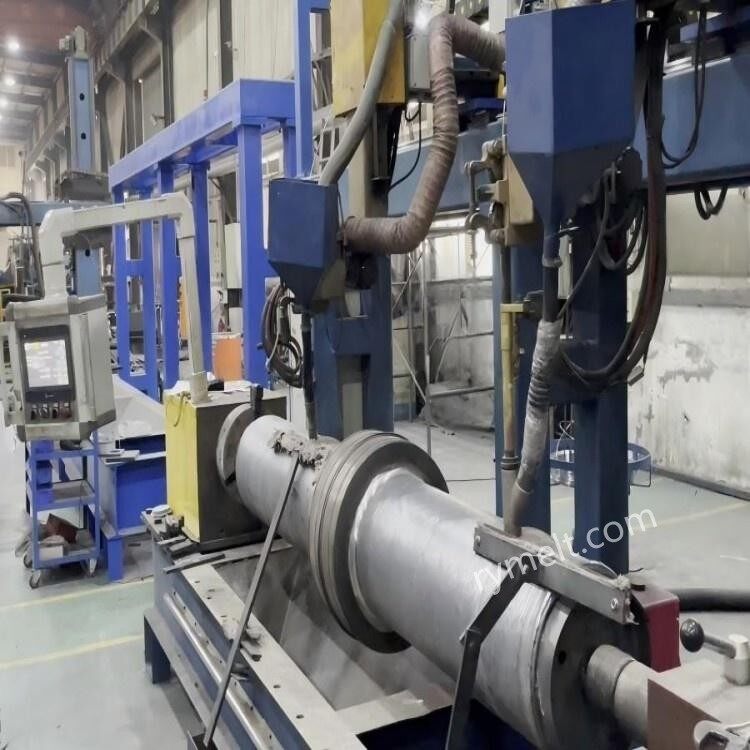
It-teknoloġija ewlenija tal-wiċċ
1.Iwweldjar bl-Ark tat-Trasferiment tal-Plasma (PTA)
Karatteristiċi: input ta 'sħana baxxa (<3 kJ/cm), dilution rate <5%, suitable for precision surfacing.
Parametri: kurrenti 80-200A, rata ta 'għalf tat-trab 30-100 g/min, ħxuna tas-saff 1-3 mm.
Applikazzjoni: Tiswija ta'-saff irqiq jew tisħiħ tal-wiċċ ta'-preċiżjoni għolja.
2.Iwweldjar bl-Ark Mgħaddas (SAW)
Karatteristiċi: Effiċjenza għolja (rata ta 'depożizzjoni Akbar minn jew ugwali għal 15 kg/h), adattat għal tiswija ta' -erja kbira.
Parametri: kurrenti 400-800A, vultaġġ 30-40V, dijametru tal-wajer 3.2-4.0 mm.
Applikazzjoni: Kisi ġenerali tal-korp tar-romblu, bħal roll ikkastjar kontinwu tal-billetta.
3.Laser cladding
Karatteristiċi: Rata ta' dilwizzjoni<3%, small heat-affected zone, but high equipment cost.
Parametri: Qawwa tal-lejżer 2-6 kW, veloċità tal-iskannjar 0.5-2 m/min.
Applikazzjoni: Tiswija ta 'preċiżjoni ta' rombli ta 'valur għoli.
Xenarji ta' applikazzjoni tipiċi
1.Roll ta 'sezzjoni tal-fann tal-magna tal-ikkastjar kontinwu
Diffikultà: Soġġett għall-forza taż-żaqq tal-billetta tal-ikkastjar (sa 200 kN/m²) u stress termali (800-1200 grad).
Soluzzjoni: Kisi b'ħafna-saffi b'liga bbażata fuq karbur tat-tungstenu + kobalt-, ebusija tal-wiċċ Akbar minn jew ugwali għal HRC58.
2.Rollijiet liwi/iddrittar
Diffikultà: Xquq ta 'għeja minħabba tagħbija dinamika.
Soluzzjoni: Saff ta' transizzjoni tal-liga ibbażat fuq in-nikil-+ ħadid-saff reżistenti għall-ilbies-, ħinijiet taċ-ċiklu tal-għeja tas-sħana sa 10⁶ darbiet.
3.copper moffa appoġġ roll
Diffikultà: Korrużjoni ta 'l-ilma li jkessaħ u xedd mekkaniku sovrapposti.
Soluzzjoni: Kisi bil-lejżer ta 'Inconel 625, potenzjal ta' reżistenza għall-pitting żdied għal +200 mV (SCE).
Punti ta 'kontroll tal-kwalità
1.Preheat u temperatura bejn is-saffi
Temperatura tat-tisħin minn qabel: 150-300 grad (aġġustat skond l-ekwivalenti tal-karbonju tal-materjal bażi).
Kontroll tat-temperatura bejn is-saffi: Inqas minn jew ugwali għal 150 grad biex jipprevjeni qsim termali.
2.Ittestjar mhux-distruttiv
Ittestjar ultrasoniku (UT): iskoperta difetti fit-twaħħil bejn is-saff tal-kisi u s-sottostrat (sensittività Φ1 mm ekwivalenti).
Ittestjar tal-penetrazzjoni (PT): skopra mikro-xquq tal-wiċċ (eżattezza ta' skoperta 0.01 mm).
3.Immaniġġjar tal-istress residwu
Post-trattament tas-sħana tal-weldjatura: ittemprar f'550-600 grad, iżżomm għal 2-4 sigħat biex telimina aktar minn 80% tal-istress.
Shot peening: l-istress kompressiv tal-wiċċ jitla 'għal -400 MPa, ir-reżistenza għall-għeja tissaħħaħ.
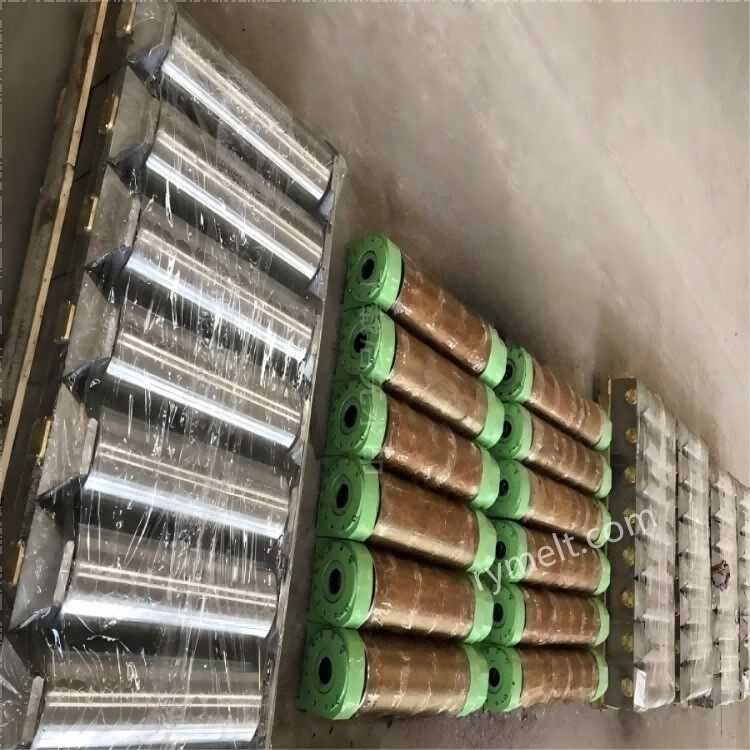
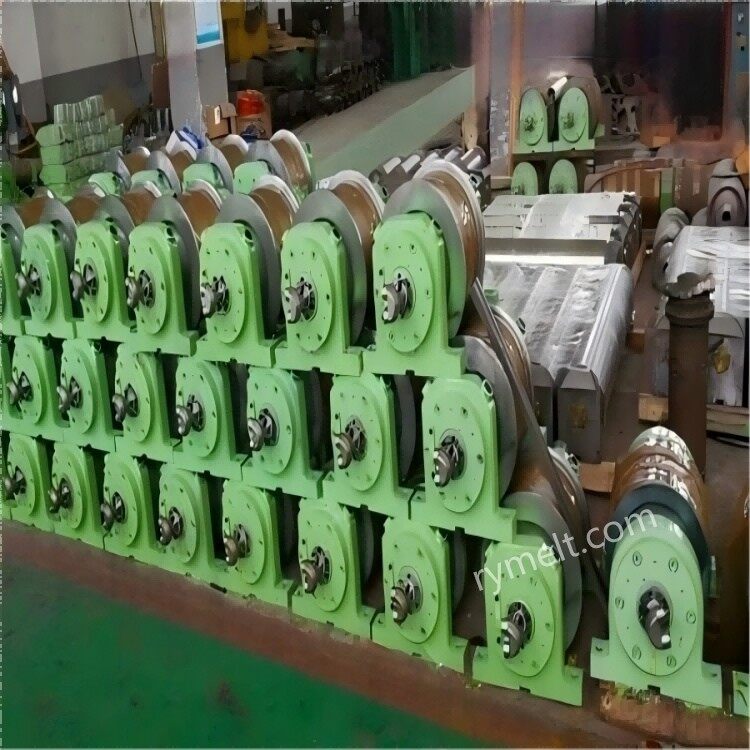
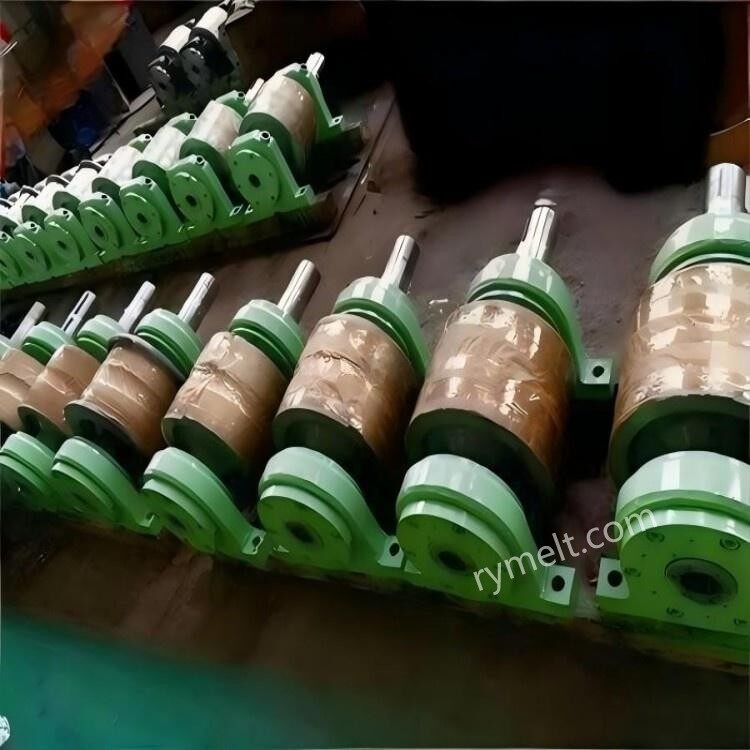
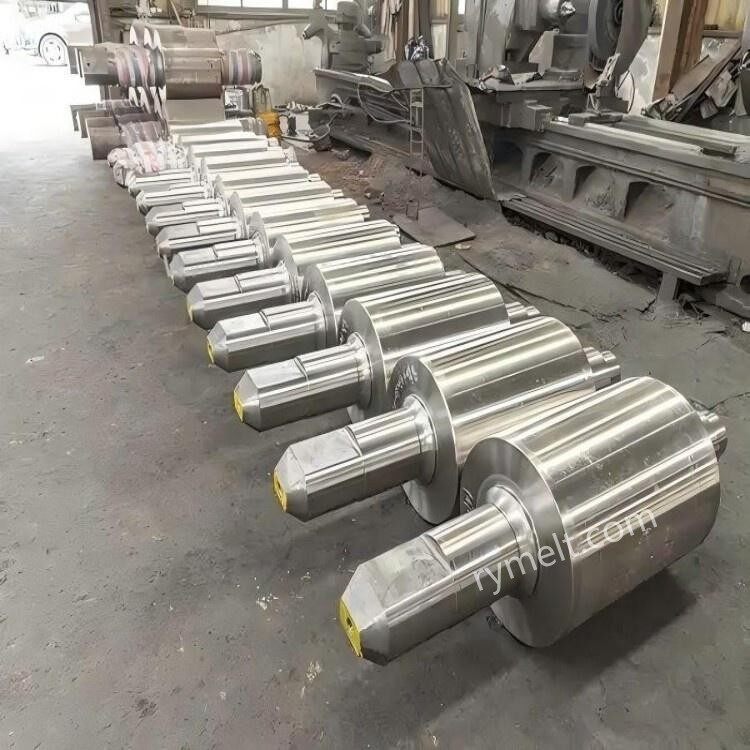
Il-kumpanija tagħna għandha ħafna snin ta 'esperjenza fil-produzzjoni u l-kummerċjalizzazzjoni ta' rombli tal-iwweldjar tal-wiċċ, u għandna persunal professjonali u tekniku li jista 'jipproduċi u jipproċessa skont il-ħtiġijiet individwali tal-klijenti. Id-dejta tal-parametri ta 'hawn fuq tista' tintuża bħala referenza, jekk għandek bżonnijiet speċifiċi, jekk jogħġbok tħossok liberu li tikkuntattjana.


